为宠物用品开发的木纤维复合材料:适用于宠物玩具与咬胶棒
松木纤维、界面设计、制件几何与受控的成型窗口,如何塑造了两个量产宠物玩具项目。
采购与工程师问答
工程师在注塑P179302宠物用品前常问的问题
P179302能否沿用普通注塑PP的200–210 °C设定?
不能。应从该牌号的温度窗口起步:后段与中段165–175 °C,前段与喷嘴175–185 °C,模具70–80 °C。温度过高或停留时间过长会使木纤维焦化。
73 HD的硬度就够判定咬胶玩具成品合格吗?
没有任何单一材料数值能判定产品合格。须结合最终成型几何,验证尺寸、壁厚、圆角、咬合力范围、挠度、碎块留存与有人看护的使用方式。
材料数据很好,绳孔为什么还是开裂?
绳孔会集中应力,且通常存在熔接痕。换料之前,先复核局部壁厚、圆角、浇口位置、排气与保压。
黑点、发暗与松木焦味从哪来?
常见原因是熔体温度过高、停留时间过长、清机不彻底以及回用料热历程过多。先回到该牌号的工艺窗口、把干燥稳定下来,再考虑同时改动多个变量。
如需针对具体制件的建议,可将图纸、壁厚、浇口位置、目标犬型、使用环境与当前工艺提供给万佑宠WOOYOPET。
1. P179302的材料背景
万佑宠WOOYOPET WYC-PP P179302是以松木来源的木纤维制成的本色聚丙烯复合料。成型件保留可见木纤维颗粒与清淡松木气味,PP基体则提供实际宠物用品所需的可加工性与耐湿性。该牌号面向需要更硬实咬感、自然表面特征,以及优于常规仅作外观修饰的PP复合料的尺寸稳定性的注塑件而开发。
宠物用品为什么选用松木纤维
松木属软木,主要由细长的管胞细胞构成。纤维经干燥、研磨并分散到PP中后,其几何形态有助于在制件内部形成增强网络。该网络提高刚性,让表面呈现细腻的自然纹理,并改变制件接触时的手感与声响。
目标并不是仿制一根原始树枝。用P179302制成的宠物咬胶件,是几何可控、边缘圆润、聚合物基体连续的注塑复合件。可见的木纤维让外观更温润、不那么像常规塑料,而天然松木气息可在不依赖浓烈外加香精的情况下强化产品辨识度。
不过对啃咬类产品来说,纤维选择只是设计的一部分。产品尺寸、壁厚、圆角、咬合力范围、啃咬后碎块的留存以及压缩时的形变量,都必须在成品玩具上验证。邵氏硬度数值可用于比较成型材料,但其本身并不构成牙齿安全认证。成品应与犬只体型和啃咬习惯相匹配,并在有人看护下使用。
木纤维与PP之间需要工程化的界面
木纤维亲水且极性,聚丙烯疏水且非极性。将未经处理的木纤维直接混入PP,界面结合弱、分散不均、应力传递差。可以这样类比:砂粒悬浮在胶黏剂中,颗粒虽然在场,却无法有效增强基体。
P179302采用以马来酸酐接枝聚丙烯为基础的增容策略。极性官能团与富含羟基的木材表面相互作用,聚丙烯链段则与PP基体保持相容。这一桥梁作用改善纤维润湿、分散与界面应力传递,使拉伸与弯曲性能优于未处理木粉共混体系。相容的增韧相用于平衡新增的刚性,使成品件能吸收冲击,而不像脆性的矿物填充注塑件那样表现。
这一界面设计在啃咬与冲击时尤为关键。犬只压缩玩具时,载荷必须从PP基体传入纤维网络,而不能在纤维周围张开弱界面缝隙。跌落或拉扯时,基体还须保持足够韧性,避免局部缺口发展成快速裂纹。
P179302牌号典型数据
| 项目 | 典型值 | 测试方法 / 方向 |
|---|---|---|
| 材料 | PP + 松木纤维 | 本色即用型复合料 |
| 密度 | 1.11 g/cm³ | ASTM D792 |
| 熔体流动速率 | 7 g/10 min | 牌号典型值 |
| 拉伸强度 | 32 MPa | ASTM D638, 50 mm/min |
| 断裂伸长率 | 5.0% | ASTM D638, 50 mm/min |
| 弯曲强度 | 47 MPa | ASTM D790, 10 mm/min |
| 弯曲模量 | 2,210 MPa | ASTM D790, 10 mm/min |
| 悬臂梁缺口冲击强度,23°C | 4.5 kJ/m² | ASTM D256 |
| 邵氏硬度 | 73 HD | ASTM D2240 |
| 成型收缩率 | 流动方向(MD)0.8%–1.1% | 纵向(MD) |
| 熔点 | 160°C | 牌号典型值 |
2,210 MPa的弯曲模量让P179302具有硬实的结构响应,而32 MPa拉伸强度与4.5 kJ/m²缺口冲击强度使其性能组合比高刚性但脆的外观类复合料更均衡。5%的断裂伸长率说明该材料并不像橡胶;控制应变仍要靠制件几何与局部壁厚设计。
1.11 g/cm³的密度高于常规未填充PP。这部分额外质量能让咬胶棒握感更沉实,但同时影响射胶重量与单件成本核算。0.8%–1.1%的MD方向收缩率,对绳孔、卡扣结构以及尺寸漂移会直接影响装配的配对件具有参考价值。
耐啃咬制件上做了哪些平衡
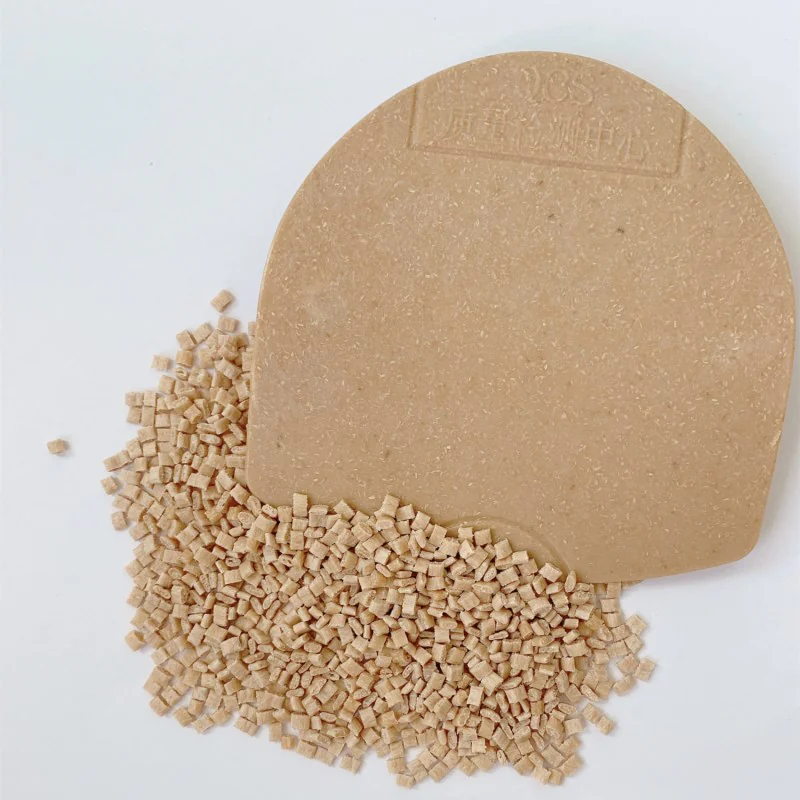
耐啃咬性并非靠一味提高硬度获得。若注塑件极硬、几乎没有回弹,咬合能量会直接传到牙齿以及制件内部的局部应力集中处。若过软,啃咬力强的犬只可能很快咬穿或撕下大块。P179302追求硬实但不玻璃化的响应:73 HD硬度用于抵抗咬入,4.5 kJ/m²缺口冲击性能用于抗开裂,并保有足够的可控形变,避免类似陶瓷件的触感。
表面纹理是第二重平衡。常规高光泽PP在齿间容易打滑。P179302形成细腻而不规则的木纤维纹理,提升摩擦并给犬只更多触觉反馈。纹理应保持细腻并与基体结合良好;外露纤维、尖锐飞边或松散碎屑不可接受,必须通过模具、工艺与后处理加以控制。
气味是第三重平衡。天然松木气息被刻意做得清淡。熔体温度过高或停留时间过长会把这一气息变成焦糊味,同时说明纤维已受热损伤。因此气味既是产品特征,也是可用的工艺控制信号。
2. 项目一:把硬质PP咬胶棒改用P179302
第一位客户原先用高硬度常规PP生产硬质咬胶棒。成型硬度看似没有问题,但使用测试暴露出三个问题:表面光亮,犬只难以咬住;常规塑料气味降低了初始兴趣;制件被抛出或跌落到硬地面后,偶尔从中间断裂。
首次试样温度过高
原PP工艺为80 °C干燥2小时,料筒各段200 °C至210 °C,喷嘴210 °C,模温50 °C,注射速度高。把这套窗口直接套用到P179302,出现表面发暗、零星黑点与焦糊味。试模后检查还在前段料筒内发现碳化残留。
原因在于工艺不匹配。PP载体能承受原设定,松木纤维却无法在同样温度下停留同样的时间。团队按P179302的窗口重设工艺:105 °C除湿干燥4.5小时,后段170 °C,中段172 °C,前段180 °C,喷嘴180 °C,模具78 °C。螺杆转速降至原PP设定的约75%,注射以中速起步,背压保持适中,保压压力谨慎上调。
| 控制项 | 原硬质PP工艺 | P179302试样方向 |
|---|---|---|
| 干燥 | 80 °C / 2 h | 105 °C / 4.5 h,除湿 |
| 后段 | 200°C | 170°C |
| 中段 | 205°C | 172°C |
| 前段 | 210°C | 180°C |
| 喷嘴 | 210°C | 180°C |
| 模具 | 50°C | 78 °C,后调至80 °C |
| 螺杆转速 | PP标准设定 | 约75%,之后略降 |
| 注射 | 高速 | 中速起步 |
| 保压 | PP标准设定 | 提高压力与时间以控制缩痕 |
温度重设后,黑点消失,焦糊味消除,清淡的松木气息回来了。仍有两个问题:咬胶棒两端有浅缩痕,中段存在局部色差。
两轮缩痕与纤维分散调整
缩痕位于流动路径远端附近。模具偏冷使外层表皮过早冻结,保压结束过早,对体积收缩的补偿不足。将模温从78 °C提到80 °C、保压压力提高10%、保压时间延长2秒,可见缩痕消除,且无需额外提高熔体温度。
色差来自纤维分散不均。P179302的MFR为7 g/10 min,表现并不像高流动注塑PP。用提高螺杆转速强推产量只会增加剪切与纤维损伤。团队改为把螺杆转速再降5%,并小步调整背压,直到熔体更均匀。最终样板与咬胶棒在背光下观察,本色分布均匀。
啃咬观察与跌落测试
共试模三个验证批次。在客户监督下、由多种体型犬只参与的观察中,细木纤维纹理比光面PP版本的抓握感更好。清淡的松木气味没有引起原先塑料气味那样明显的初期回避,客户反馈的有效啃咬时长约为其此前设计的3倍。
冲击筛查时,成品咬胶棒从1.5 m高度自由跌落到瓷砖上。原PP版本每10件受试件中有3至4件断裂成数块。两个P179302批次共50件,在相同项目规程下未出现完全断裂。
生产良率由约83%提升至96%。客户在两个硬质咬胶棒与咬骨系列中采用P179302,软质互动玩具仍沿用TPE。产品线由此按啃咬反馈区分,而不是强行让一种材料覆盖所有使用条件。
3. 项目二:带穿绳孔的户外宠物玩具
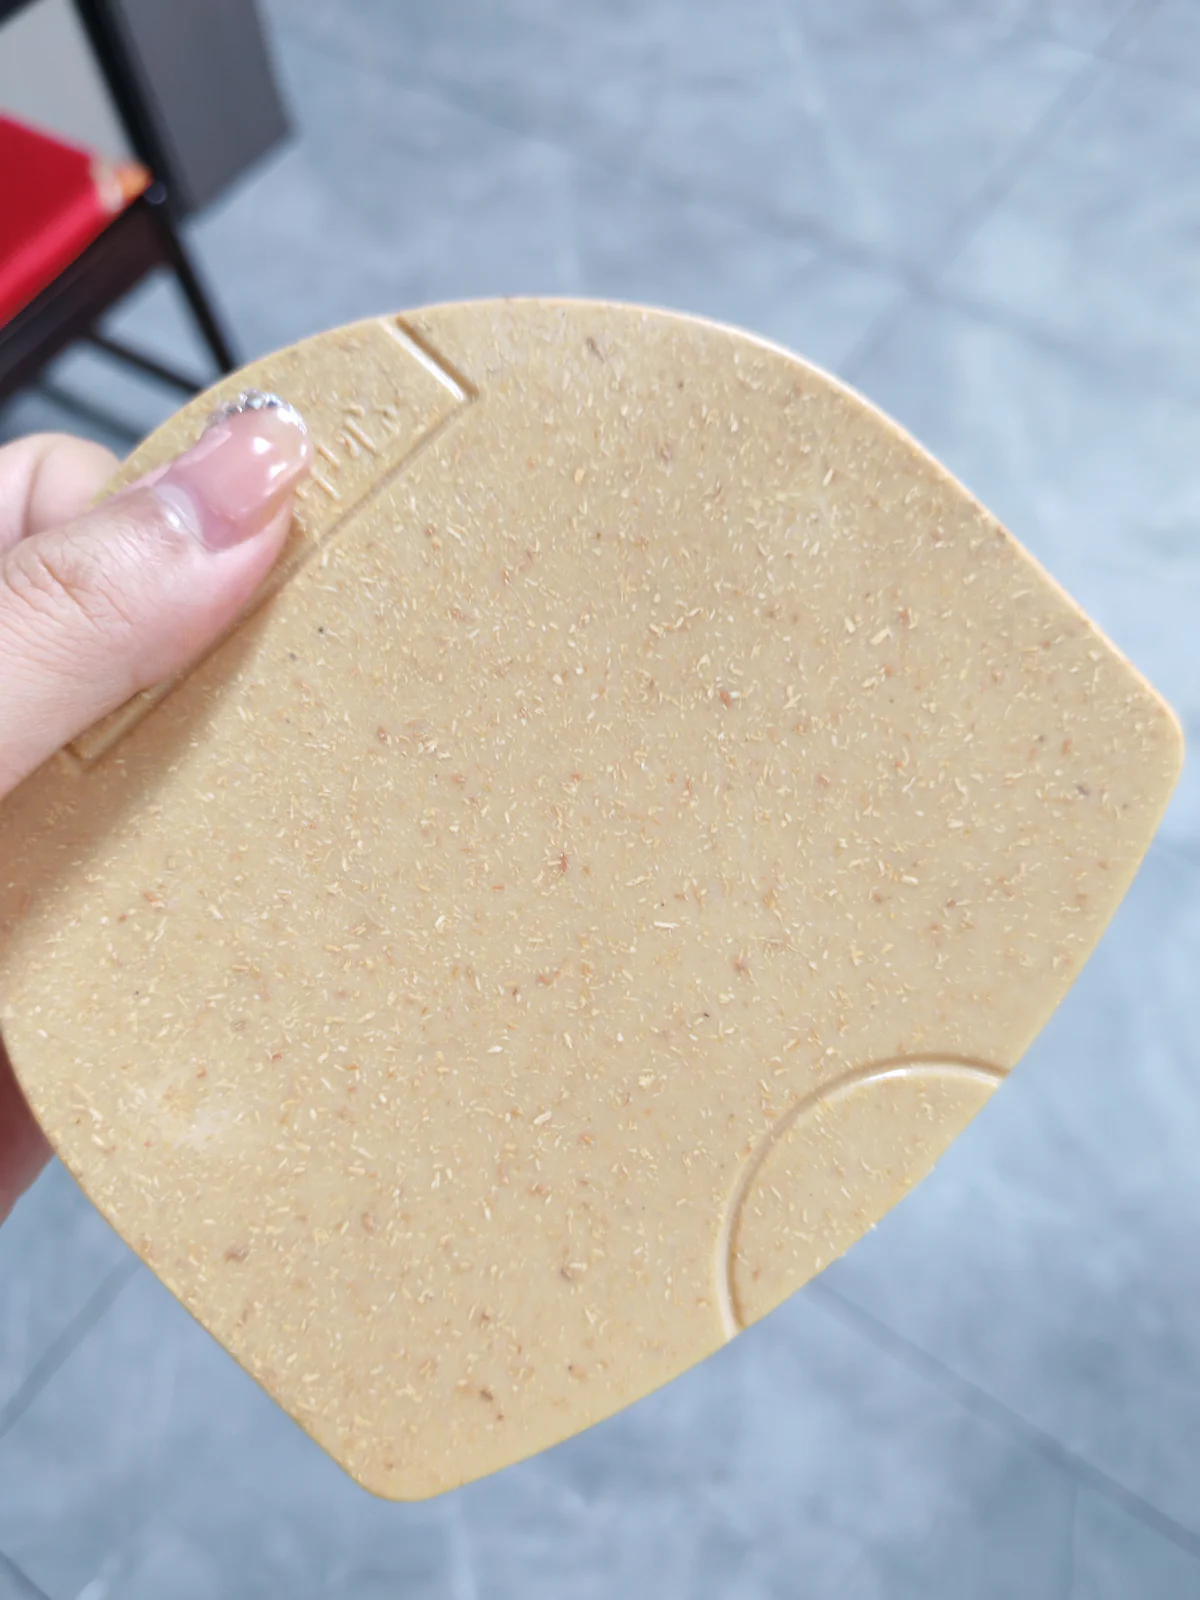
第二位客户用普通PP加色母制作户外发声球、飞盘和绳结玩具。原设计反复出现三个问题:户外使用后明显发白与颜色漂移,啃咬时发出尖锐的高频塑料吱声,拉扯时从穿绳孔边缘起裂。
重新设定温度与水分窗口
原工艺为70 °C干燥两小时、熔融设定200 °C、模具45 °C。P179302需要明显不同的窗口。团队改用除湿干燥机,105 °C干燥五小时,随后将后段设为168 °C、中段172 °C、前段180 °C、喷嘴178 °C、模具75 °C。螺杆转速降至原PP设定的约75%,以中速开始注射。
首次修正后的试模得到了预期的天然木纤维表面,没有光面塑料的手感。与水分相关的银纹和气泡消除。穿绳孔附近仍存在流痕和断裂路径,说明下一项限制来自制品与模具设计,而不是材料本体强度。
穿绳孔需要改结构与浇口
穿绳孔是强应力集中点。原局部壁厚仅1.8 mm,浇口离孔较远。两股料流在开口周围汇合时已损失温度与压力,恰好在拉扯载荷最高的位置形成熔接痕。
孔周壁厚由1.8 mm增至2.2 mm,过渡处改用更平缓的圆角。浇口移向穿绳孔区域,使主流动方向穿过关键区域,减少对向流动的汇合。保压压力提高,模温稳定在75 °C。
完成这些改动后,可见流痕消失,项目拉力结果由约120 N提升至210 N。改善来自完整系统——材料刚性、局部截面、熔接痕控制与保压——而不是数据表上的某一项招牌性能。
户外外观与啃咬声响
按客户规定的30天户外暴露规程,合格的自然色P179302制件色差保持在ΔE ≤ 2.0。户外性能仍须结合目标地域、紫外剂量、温度、湿度与使用寿命进行验证;此处有意义的结果是,最终的材料与配色方案满足了本项目的验收限值。
啃咬声响也发生变化。光滑刚硬的PP表面在两处相互摩擦或弯折时容易产生尖锐吱声。纤维填充的表面与P179302制件更高的阻尼,使这一结构下的声音更低沉、更闷。在监督观察中,原本对高频吱声有反应的犬只,对改版制件保持持续互动。
生产良率由约85%提升至95%。客户将该材料扩展至三个户外系列:发声球、飞盘和绳结玩具。每种结构仍各自保留验证限值,因为飞盘断面验证通过,并不能自动批准厚壁啃咬件或穿绳孔设计。
4. 实用工艺窗口与缺陷排查
两个项目归纳出P179302一致的工艺策略。以下数值是试模的起始参考;最终窗口须结合注射量、停留时间、流道、浇口、壁厚、排气与实际制件确定。
| 工序 | 推荐起始范围 | 生产要点 |
|---|---|---|
| 干燥 | 100–110 °C / 4–5 h | 使用密闭除湿设备,防止重新吸湿 |
| 后段料筒 | 165–175 °C | 进料段热量取保守值 |
| 中段料筒 | 165–175 °C | 在不过度剪切的前提下建立均匀熔体 |
| 前段料筒 | 175–185 °C | 仅在充填需要时提高 |
| 喷嘴 | 175–185 °C | 避免流涎与长时间高温停留 |
| 模具 | 70–80 °C | 稳定表面、熔接痕与保压 |
| 螺杆转速 | 中低 | 限制纤维损伤与失控温升 |
| 背压 | 中等 | 在分散与剪切之间取得平衡 |
| 注射速度 | 中等速度为起点 | 依浇口、流动长度与熔接痕调整 |
| 保压 | 视制件而定 | 针对缩痕与尺寸调整压力与时间 |
温度是第一道红线
不要把200–210 °C的常规PP工艺照搬到P179302。熔体温度过高或停留时间过长会焦化木纤维,产生黑点、变暗、气体、气味以及不可逆的性能损失。各区从下限附近起步,只补充稳定充填所需的热量。
用除湿空气干燥
木纤维对水分敏感。干燥不充分会带来气泡、银纹、表面粗糙和强度波动。起始窗口取100–110 °C、四至五小时,料斗与输送路径保持密闭,潮湿天气下确认干燥机状态。热风料斗持续吸入潮湿的车间空气,可能只是把粒料加热,并未形成稳定的水分状态。
不要用纤维完整性换表观流动性
该牌号MFR为7 g/10 min,流动性低于许多通用注塑PP牌号。用过高螺杆转速和剪切去补偿,会切断纤维、抬高熔体温度,并可能加剧表面差异。采用中低螺杆转速、中等背压与视制件而定的保压。若出现短射,先复查干燥、注射量、浇口、排气与掺混纯PP的方案,而不是直接提高料筒温度。
使用耐腐蚀模具并及时清理
量产应使用淬硬、耐腐蚀的模具钢。残留在模具中的植物纤维会滞留水分,加速腐蚀或表面损伤。生产结束后用PP清机,及时清理排气槽与关键模具表面,长时间停机时不要让复合料滞留在热料筒中。
穿绳孔等应力集中部位要专门设计
材料强度无法弥补尖角、局部薄壁或正处在拉扯路径上的熔接痕。户外玩具项目在2.2 mm穿绳孔壁厚、更平缓的过渡与改版浇口下取得成功,但该数值是项目实例,不是通用最小值。实际结构应借助流动分析、注塑件拉力测试与反复环境调节来验证。
控制回用料与批次外观
反复受热会加深颜色与气味,并改变纤维长度。初始量产阶段回用料比例控制在10%及以下,除非有结构化试验支持其他限值。记录树脂批号、回用比例、干燥机状态、周期设定与留样色标,以便把天然原料波动与工艺漂移区分开。
常见缺陷
| 缺陷 | 可能原因 | 首先排查 |
|---|---|---|
| 黑点或焦糊味 | 温度过高、停留时间过长或料筒污染 | 回到牌号工艺窗口,缩短停留时间并彻底清机 |
| 银纹或气泡 | 水分或干燥后重新吸湿 | 检查干燥机露点、料斗密封与物料输送 |
| 缩痕 | 保压不足、浇口过早冻结或局部壁厚过大 | 复查模温、浇口封口、保压压力与保压时间 |
| 纤维色泽不均 | 剪切不稳定、混合不良、回用料比例过高或批次波动 | 稳定螺杆转速、背压、计量与留样 |
| 缺胶 | 流动性不足、排气不良、浇口过小或压力不足 | 先复查浇口与排气设计及压力,再考虑大幅升温 |
| 穿绳孔开裂 | 壁厚过薄、圆角过尖、熔接痕或保压不良 | 增加截面与圆角,修改浇口并用拉力测试验证 |
| 模具造成的表面划伤 | 残留物、腐蚀或模具表面损伤 | 及时清理并使用淬硬耐腐蚀钢材 |
| 批次间气味或颜色漂移 | 回用料波动、受热历程或天然原料不稳定 | 控制回用料、停留时间、批次记录与认可标准 |
5. P179302在万佑宠WOOYOPET植物纤维PP体系中的定位
P179302是针对需要高刚性、抗啃咬结构、可见天然纹理和清淡松木特征的宠物制品的木纤维路线。在下表列出的四条万佑宠WOOYOPET路线中,它的弯曲模量最高。它更适合中等壁厚的结构与外观件,而不是依赖高流动性的极薄壁制件。
| 牌号 | 材料方向 | MFR | 拉伸强度 | 弯曲模量 | 缺口冲击 | 典型选用逻辑 |
|---|---|---|---|---|---|---|
| WYC-PP P179302 | 木纤维PP复合料 | 7 g/10 min | 32 MPa | 2,210 MPa | 4.5 kJ/m² | 硬质咬胶棒、宠物玩具结构与天然纹理制件 |
| WYC-PP P179002N | 细谷物纤维PP | 9.5 g/10 min | 31 MPa | 1,956 MPa | 3.8 kJ/m² | 浅色食品接触容器,更洁净的细纤维外观 |
| WYC-PP P179050 | 麦秸秆PP | 15 g/10 min | 18 MPa | 2,000 MPa | 3.1 kJ/m² | 可接受粗纤维点的高流动制件 |
| WYC-PP P179-CZML | 茶纤维PP母粒 | 7 g/10 min | 27 MPa | 1,337 MPa | 5 kJ/m² | 通过最终PP稀释配方调节的茶色外观与气味 |
若制作食品或饮水碗,且优先考虑浅色均匀外观与食品接触资料,P179002N可能是更直接的路线。若为薄壁制件,且流动性优先于表面均匀性与拉伸强度,P179050可能更易充填。P179-CZML的用途不同:它是用于形成茶纤维外观的浓缩母粒,必须在其最终PP掺混体系中评估。
P179302的定位很清晰:2,210 MPa弯曲模量、4.5 kJ/m²缺口冲击性能、73 HD硬度、细腻木纤维表面与清淡松木气味,这一组合支撑普通PP与软质TPE无法以同样方式满足的宠物啃咬与户外玩具方案。
结论
开发木纤维宠物制品,不是把普通PP一粒换一粒地替换。复合料、制品结构、模具、干燥系统与工艺窗口必须一起设计。咬胶棒案例说明,较低的熔体温度、较高的模温与控制剪切如何消除焦化、缩痕与纤维色差;户外玩具案例说明,穿绳孔失效需要改壁厚、圆角与浇口,而不是单纯换材料。
万佑宠WOOYOPET WYC-PP P179302为咬胶棒、咬骨、户外球类、飞盘和绳结玩具提供高刚性、天然纹理的PP路线。产品团队可把上述工艺窗口与缺陷表作为起点,再通过尺寸、冲击、拉力、碎片保持、环境以及监督使用测试验证最终设计。
如需P179302样品、注塑色板、工艺建议或制件评审,请向万佑宠WOOYOPET提供产品图纸、壁厚、浇口位置、目标犬只体型、预期使用环境与现有PP工艺。