植物纤维复合塑料使用指南:材料选择、母粒稀释比例与参考加工工艺
植物纤维复合塑料可以直接注塑,但真正决定成败的是材料形式与稀释比例:预混复合颗粒可以按成品料上线,高浓度母粒必须先与相容的纯塑料混合。本文把两条路线、三个稀释比例与对应的参考工艺放在一起说明。
采购与工程师常见问题
确定材料形式与稀释比例之前的关键问题
植物纤维复合塑料可以直接用于注塑吗?
可以。预混复合颗粒已经在造粒阶段完成纤维与树脂的混合,按对应牌号的干燥与温度条件即可直接上线;高浓度母粒则不同,它本身是浓缩料,必须先与相容的纯塑料按比例混合,再进入注塑机。
高浓度植物纤维母粒需要添加多少纯塑料?
以PP载体母粒为例,建议至少按母粒与纯PP为1:1的重量比稀释,也可以按制品要求调整为1:2或1:3。比例越高,纯PP占混合料的比例越大,纤维密度越低,基体的表现越明显。三个比例都值得先做小样再定案。
母粒标注的50%–60%就是植物纤维含量吗?
不一定。这个数字可能是包含其他填料在内的总填充量。计算最终纤维质量分数前,应先确认母粒的真实植物纤维含量,再用稀释比例换算,否则容易高估制品的植物成分。
1:3稀释后的材料是否等同于纯PP?
不等同。纯PP比例提高后,材料会逐步表现出所选PP基体的特性,但植物纤维仍会改变界面结合、冲击性能与流动性。需要高韧性、稳定尺寸或薄壁充模的制品,应按实际PP牌号与稀释比例重新验证。
PP载体母粒可以加到PE里吗?
部分母粒经过相容性评估后,可以尝试以5%以内的添加比例用于PE体系开发,但这取决于具体配方。需要较高植物纤维含量的PE产品,通常建议优先使用专门开发的PE载体母粒,例如椰丝纤维PE母粒WYC-PE YS60E。
如需快速决策,请提供目标制品、基体树脂、期望的植物纤维含量区间、成型方式与年用量,工程团队会返回推荐牌号、起始稀释比例与试样计划。
植物纤维复合塑料可以直接用于注塑吗?高浓度植物纤维母粒需要添加多少纯塑料?不同的稀释比例又会怎样影响产品外观和性能?
植物纤维复合塑料与传统塑料具有相似的加工方式,但由于含有天然植物纤维,在材料配比、加工温度及模具维护等方面存在一定差异。
目前,植物纤维复合材料主要有两种使用方式:直接使用预混复合颗粒,以及将高浓度植物纤维母粒稀释后使用。本文结合万佑宠WOOYOPET的实际产品,介绍这两种使用方案及参考工艺。
一、什么是植物纤维复合塑料?
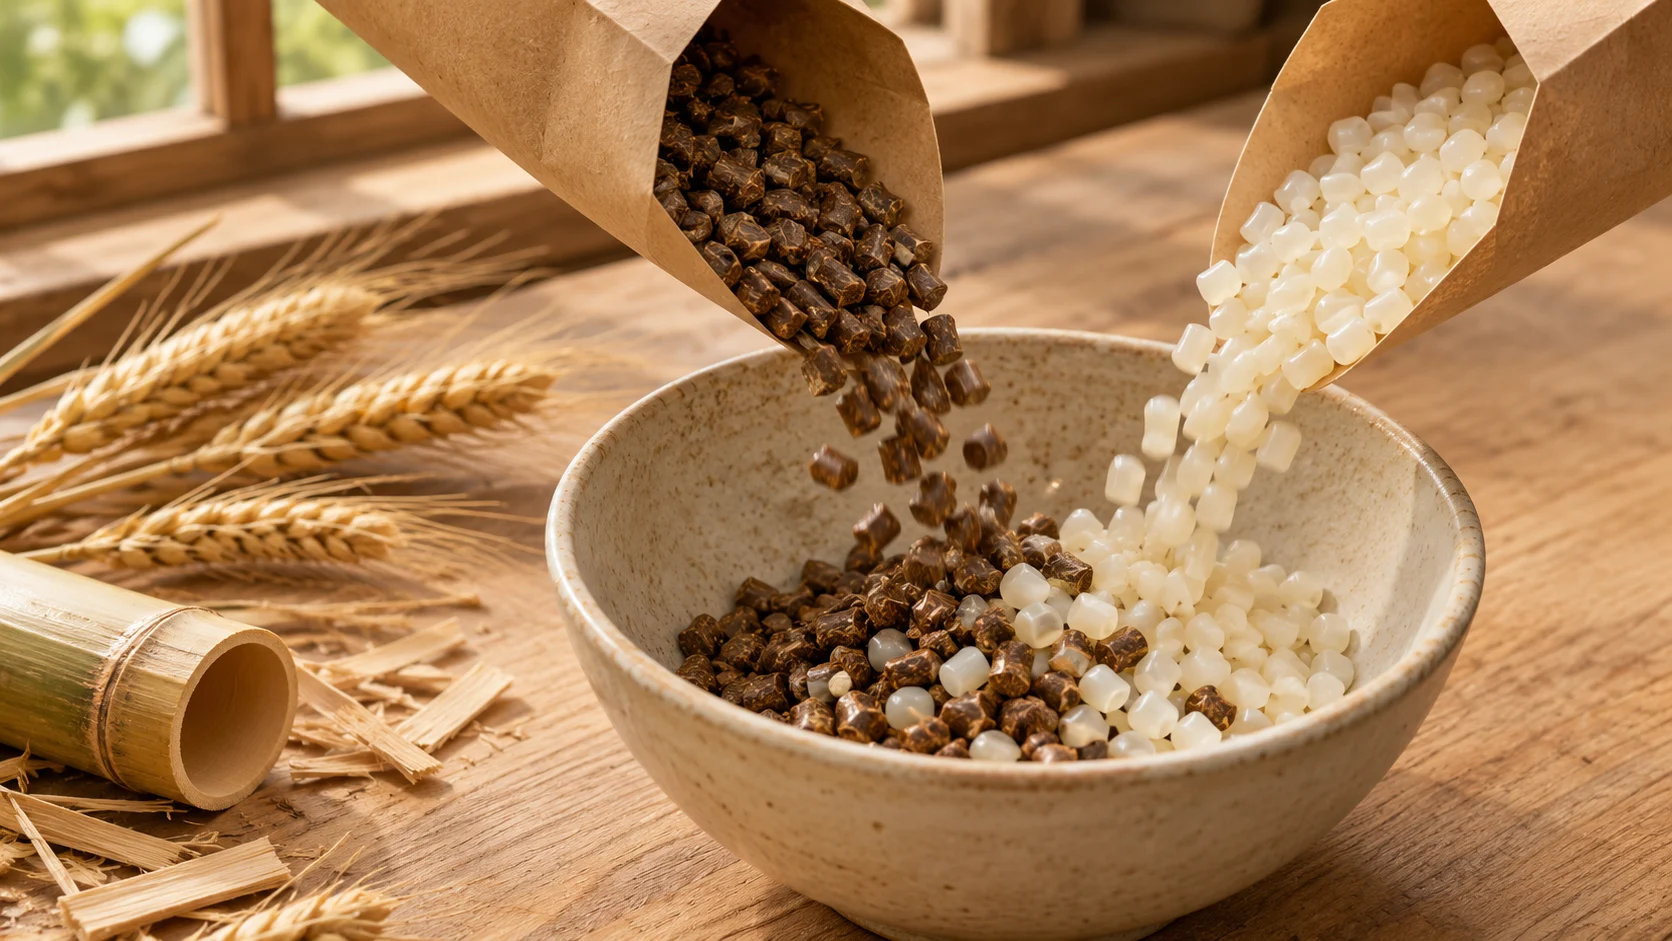
植物纤维复合塑料(Plant Fiber Composite Plastics)是将麦秸秆、竹纤维、红松木粉、咖啡渣、稻壳等天然植物材料,与PP、PE、ABS等热塑性塑料进行复合,通过配方调整和造粒形成的新型复合材料。
这类材料能够替代一部分石油基塑料,同时保留传统热塑性材料的部分加工特性,并赋予制品自然的植物纹理、颗粒质感及特定的植物气味。
不同植物纤维具有不同的外观和加工特点。例如,竹纤维可以形成细密的天然纹理,麦秸秆通常呈现浅色颗粒状纤维效果,而红松纤维能够形成较明显的木质纹理。
需要注意的是,植物纤维复合塑料不等同于完全可生物降解塑料。其实际性能、可加工性和环境属性取决于基体树脂、植物纤维种类及配方比例。
二、植物纤维复合塑料的两种主要使用方式
1. 直接使用:预混植物纤维复合颗粒
直接使用是较为简单的方案,适合希望利用现有塑料加工设备进行生产、不希望增加额外混料工序的制造商。
万佑宠WOOYOPET通常可提供植物纤维含量约10%–20%的预混复合配方。此类材料在造粒阶段已经完成植物纤维与塑料的混合,可以根据对应产品的加工要求直接投入设备使用。
实际纤维比例可根据产品外观和性能需求调整,不同牌号的具体含量以配方为准。
产品示例一:麦秸秆PP复合材料
牌号:WYC-PP P179050
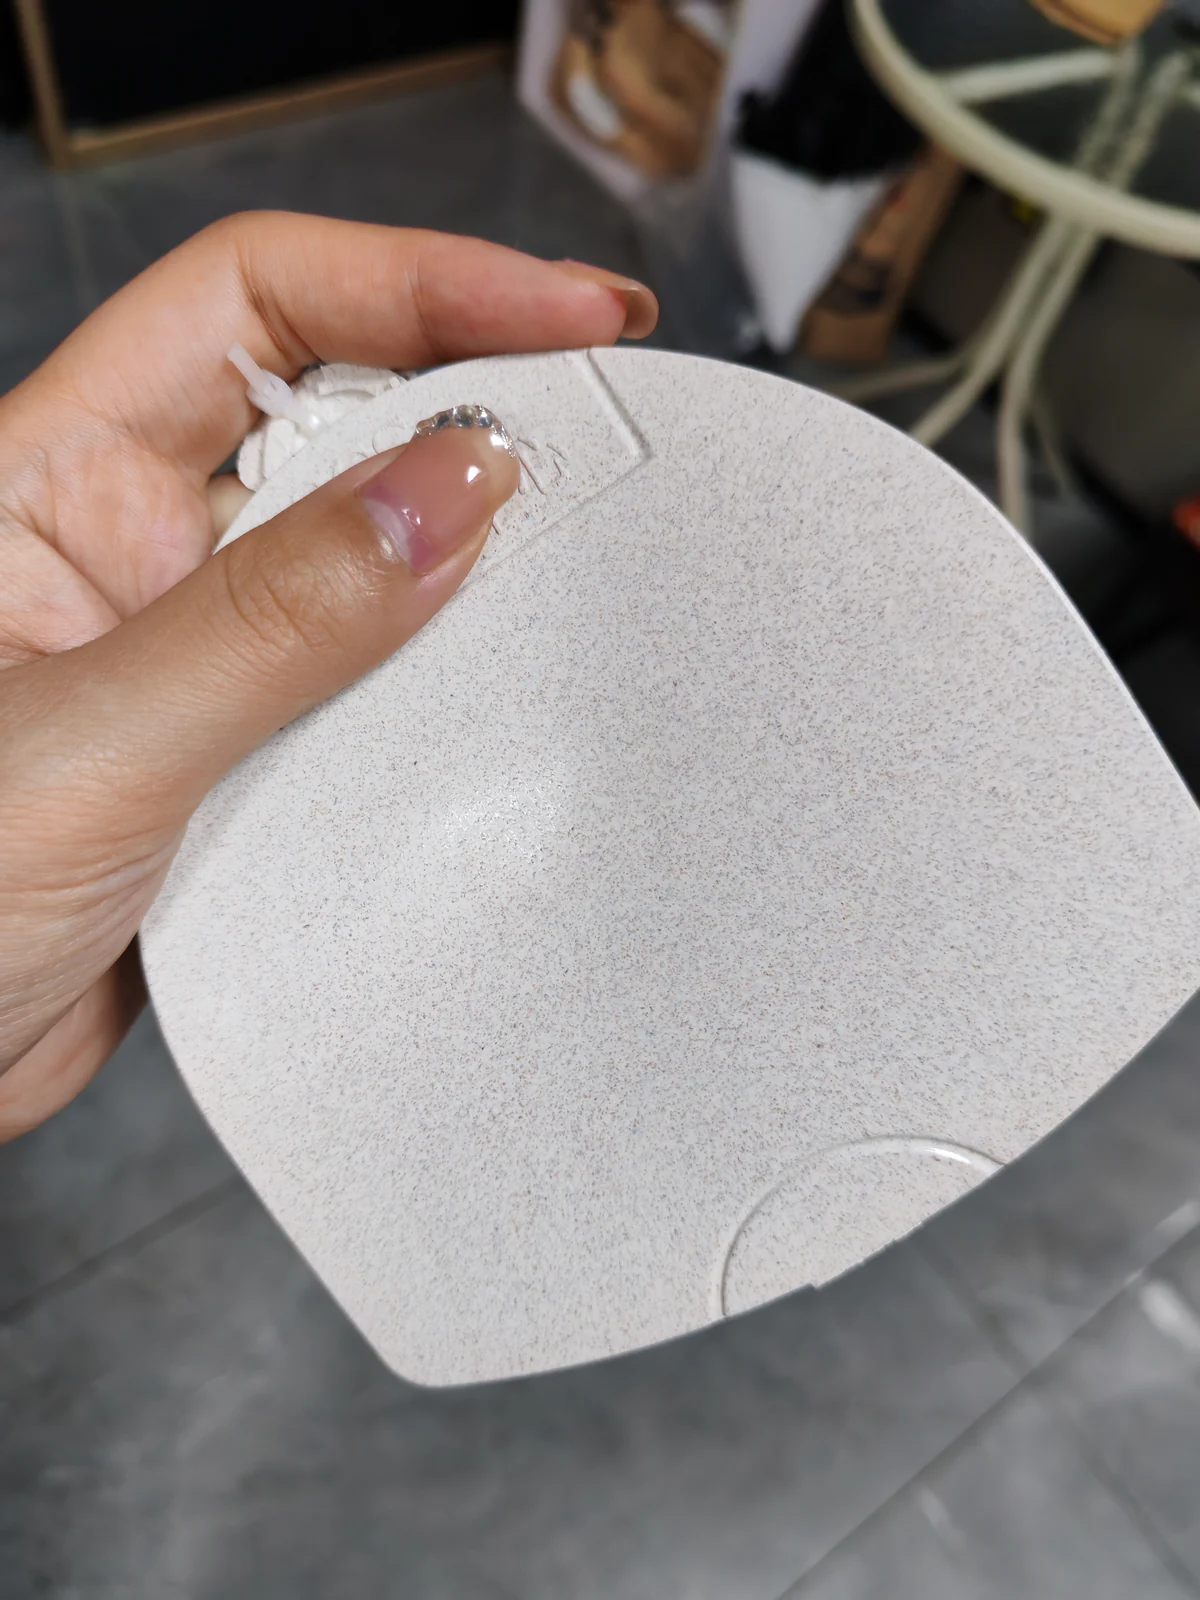
麦秸秆PP以PP为基体,复合天然麦秸秆纤维。材料呈现浅米色至自然麦秆色,制品表面具有明显的植物纤维颗粒。
其参考物性包括:
- 密度:1.35 g/cm³
- 拉伸强度:18 MPa
- 弯曲强度:34 MPa
- 弯曲模量:2,000 MPa
- 缺口冲击强度(23 °C):3.1 kJ/m²
可用于花盆、收纳盒、衣架、宠物用品及其他日用注塑制品。
该牌号属于可直接加工的复合颗粒,也允许根据外观需要加入纯PP进一步调整纤维浓度。
产品示例二:竹纤维PP复合材料
牌号:WYC-PP P179203
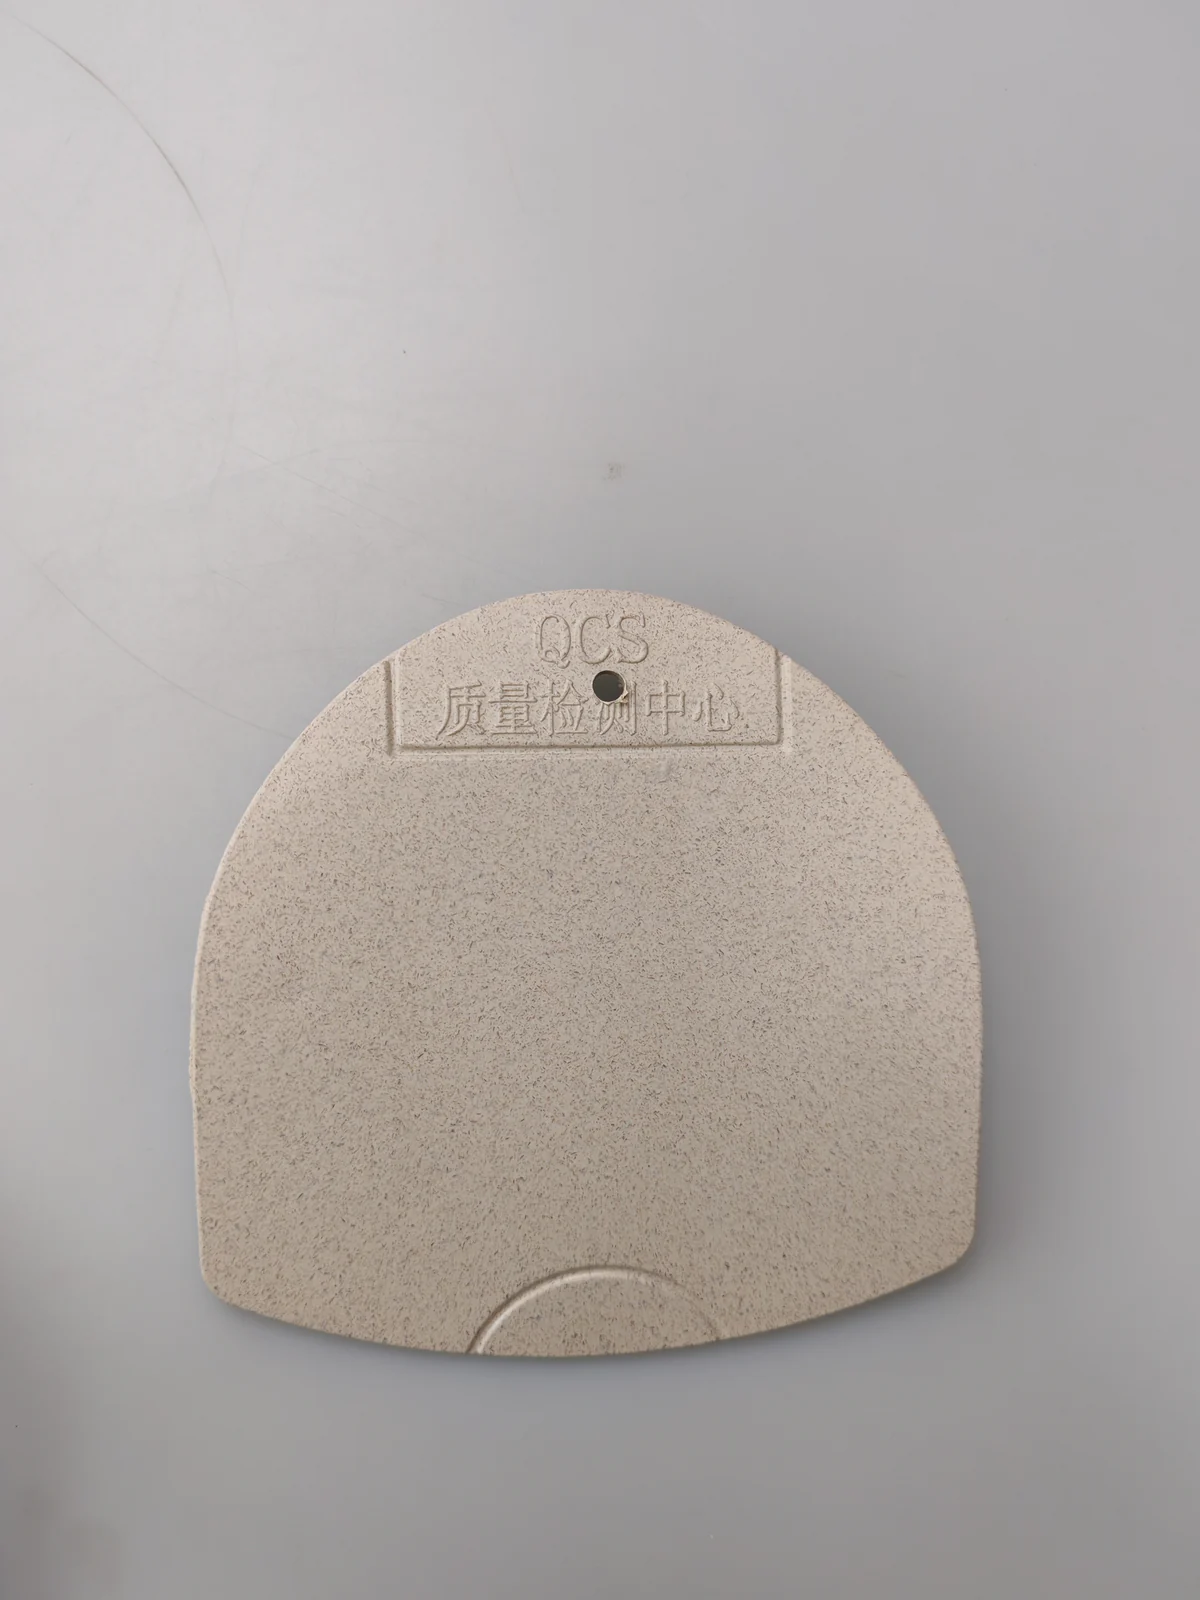
竹纤维PP采用经过处理的天然竹纤维与PP复合,具有浅色、较为细密的植物纤维纹理。
其参考物性包括:
- 密度:1.19 g/cm³
- 拉伸强度:35 MPa
- 弯曲强度:62 MPa
- 弯曲模量:2,420 MPa
- 缺口冲击强度(23 °C):4.0 kJ/m²
适合收纳用品、花盆、衣架、宠物配件及其他需要天然植物外观的注塑制品。
上述性能为对应产品的公开参考数据,并不代表所有10%–20%植物纤维配方均具有相同表现。
直接使用的参考加工工艺
植物纤维的热稳定性通常低于常规PP,因此在加工中需要特别关注温度。
对于部分植物纤维PP体系,可尝试将原有纯PP的加工温度降低约10–20 °C。160–190 °C可以作为部分配方初步评估的温度范围,但实际设置应根据材料牌号和设备进行调整。
例如,WYC-PP P179050与WYC-PP P179203的注塑参考参数如下:
| 工艺项目 | 参考参数 |
|---|---|
| 材料干燥 | 100–120 °C,4–5小时 |
| 料筒后段 | 155–165 °C |
| 料筒中段 | 160–175 °C |
| 料筒前段 | 160–175 °C |
| 喷嘴温度 | 160–175 °C |
| 模具温度 | 70–80 °C |
以上参数为具体牌号的起始参考条件,不应直接用于所有植物纤维材料。实际加工时,应根据螺杆结构、产品壁厚、模具结构、熔体流动情况和停留时间调整。
建议优先采用能够保证稳定塑化和完整充模的较低温度,避免不必要的高温加工。
2. 稀释使用:高浓度植物纤维母粒
除直接使用的复合颗粒外,另一种常见方式是使用植物纤维母粒(Plant Fiber Masterbatch)。
万佑宠WOOYOPET的部分高浓度母粒配方总填充量可达到50%–60%。由于填充浓度较高,这类产品需要与相容的纯塑料混合后使用。
以PP载体植物纤维母粒为例,通常建议至少按照母粒与纯PP为1:1的重量比进行稀释。实际生产中,也可以根据制品要求调整至1:2或1:3等比例。
这种方式的主要优势在于,制造商可以自行控制最终产品的植物纤维浓度、外观纹理和部分物理性能。
产品示例:红松纤维PP母粒
牌号:WYC-PP P179HSML
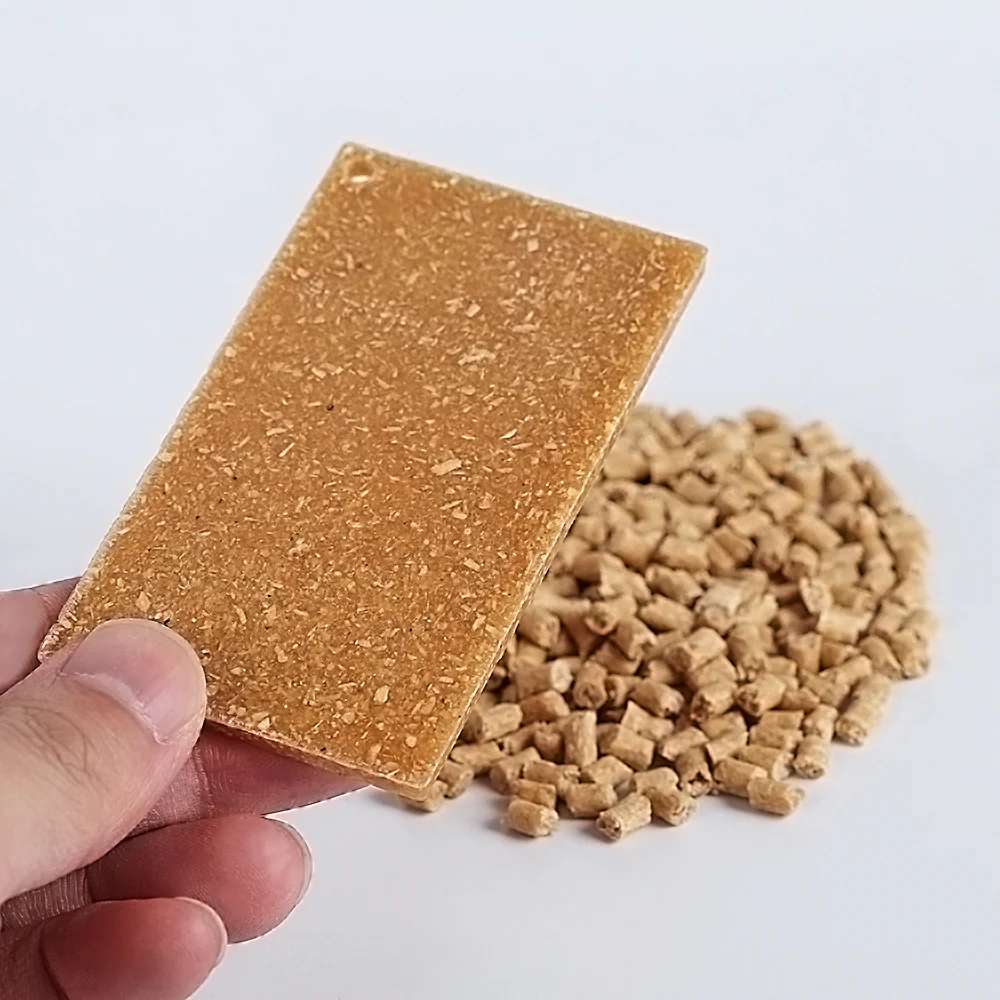
该产品采用红松木纤维与PP复合,属于需要稀释使用的高浓度母粒。
材料具有自然的红棕色木质纹理,在适当加工条件下可能保留轻微的松木气味。
其公开参考物性包括:
- 密度:1.11 g/cm³
- 拉伸强度:33 MPa
- 断裂伸长率:2.7%
- 弯曲强度:65 MPa
- 弯曲模量:5,500 MPa
- 缺口冲击强度(23 °C):3.0 kJ/m²
以上数据对应原始母粒,稀释后的材料性能会发生变化,不能直接将这些数值视为最终制品性能。
推荐从以下三个比例进行试样:
| 母粒:纯PP(重量比) | 母粒占混合料比例 | 参考外观特点 |
|---|---|---|
| 1:1 | 50% | 纤维较密集,木质纹理明显 |
| 1:2 | 33.3% | 纤维分布减少,兼顾自然纹理与PP特性 |
| 1:3 | 25% | 纤维分布较稀疏,表面更接近纯PP |
需要区分母粒添加比例与实际植物纤维含量。
例如,假设某款母粒的实际植物纤维含量为60%,则按照1:1、1:2和1:3稀释后,最终植物纤维质量分数分别约为30%、20%和15%。
这一计算仅针对实际纤维含量为60%的假设配方。如果50%–60%指的是包含其他填料在内的总填充量,则需要根据真实纤维含量重新计算。
不同稀释比例会怎样影响外观?
随着纯PP添加比例增加,制品表面的植物纤维数量和分布密度通常会逐渐降低。
以红松纤维母粒为例:
1:1比例下,制品通常呈现较密集的木质纤维纹理,植物材料的视觉特征更加明显。
1:2比例下,纤维颗粒之间的距离逐渐增加,整体纹理变得更加分散。
1:3比例下,纤维密度进一步下降,制品基体外观更接近纯PP,但仍可保留一定的天然植物斑点。
此外,纤维本身的粒径也会影响外观。通常情况下,纤维越细,形成的表面纹理越细密,单个纤维颗粒越不明显。
对于红松等含有较明显纤维颗粒的母粒,随着稀释比例提高,有时会出现一种特殊的视觉效果:单个纤维斑点看起来更粗、更突出,但总体数量减少、分布更加稀疏。
这主要是纤维分布、局部聚集以及表面视觉对比发生变化,并不代表稀释过程会使纤维本身的物理直径增大。
因此,对于重视天然纤维纹理的产品,建议通过不同稀释比例的实物注塑样板确定最终外观。
稀释后性能会有什么变化?
随着纯PP比例增加,复合材料通常会逐步表现出更多所选PP基体的特性。
例如,在合适的配方与分散条件下,材料韧性、断裂伸长率及流动表现可能逐步接近所使用的纯PP。
但是,植物纤维仍会对界面结合、冲击性能和加工流动性产生影响,因此不能简单认为1:3稀释后的材料性能就等于纯PP。
对于需要较高韧性、稳定尺寸或薄壁充模的制品,应根据实际使用的PP牌号和稀释比例重新进行性能验证。
红松母粒的参考加工条件
WYC-PP P179HSML的公开初始工艺建议为:
| 工艺项目 | 参考参数 |
|---|---|
| 母粒与纯PP配比 | 1:1或进一步稀释 |
| 母粒干燥 | 120 °C,2–3小时 |
| 参考注塑温度 | 约175 °C |
| 模具温度 | 根据模具和成品要求调整 |
| 加工方式 | 注塑成型 |
混合时应确保母粒与纯PP均匀分散,必要时可以采用预混方式减少局部纤维浓度差异。
改变稀释比例后,应重新确认充模情况、制品外观以及力学性能。
三、植物纤维复合塑料加工注意事项
1. 控制加工温度,避免植物纤维炭化
植物纤维含有纤维素、半纤维素和木质素等天然组分,对过高温度及长时间热停留较为敏感。
如果加工温度过高,或者熔体长期滞留在料筒中,植物纤维可能发生热降解、焦化甚至炭化。
这通常表现为制品颜色加深、出现黑点、焦糊气味或其他异常气味,严重时可能影响材料性能。
因此,不应简单采用常规纯PP的全部加工参数,而应根据复合材料的特点适当降低温度,并尽量减少高温停留时间。
2. 选择耐磨、耐腐蚀的模具材料
由于植物纤维的存在,复合材料在长期加工中可能增加模具表面的磨损风险。含水或降解残留物也可能提高模具腐蚀风险。
建议选用硬度、耐磨性和耐腐蚀性较好的模具钢材,根据纤维浓度、生产批量和模具结构选择合适的表面处理方案。
对于高浓度或较粗纤维配方,尤其需要关注模具型腔、浇口及流道的磨损情况。
3. 生产结束后及时清理模具
植物纤维具有一定吸湿性,残留物在潮湿条件下可能对模具维护造成不利影响。
建议生产结束后及时清理模具型腔、流道及排气槽,避免植物纤维残留物长期附着于模具表面。
停机时也应根据设备要求清理料筒和喷嘴,避免残留纤维在下次升温过程中焦化。
对于长期停用的模具,应保持干燥并进行必要的防锈处理。
4. 注意材料干燥和水分控制
天然植物纤维具有一定吸湿性。水分过高可能使加工过程中出现银纹、气泡或其他外观缺陷。
不同植物纤维配方的干燥条件并不相同。例如,前文麦秸秆PP和竹纤维PP的参考干燥条件为100–120 °C、4–5小时,而红松PP母粒的参考条件为120 °C、2–3小时。
这些温度和时间均属于具体牌号的初始参考参数,实际应结合原料状态、干燥设备和产品要求调整。
四、其他使用建议
植物纤维母粒能否添加到PE中?
部分植物纤维母粒在经过相容性评估后,可以尝试以5%以内的添加比例用于PE体系开发。
不过,并不是所有PP载体母粒都能够直接适用于PE。不同基体塑料之间存在相容性及流动性能差异,需要根据具体配方判断。
对于需要较高植物纤维含量的PE产品,通常建议优先使用专门开发的PE载体母粒。
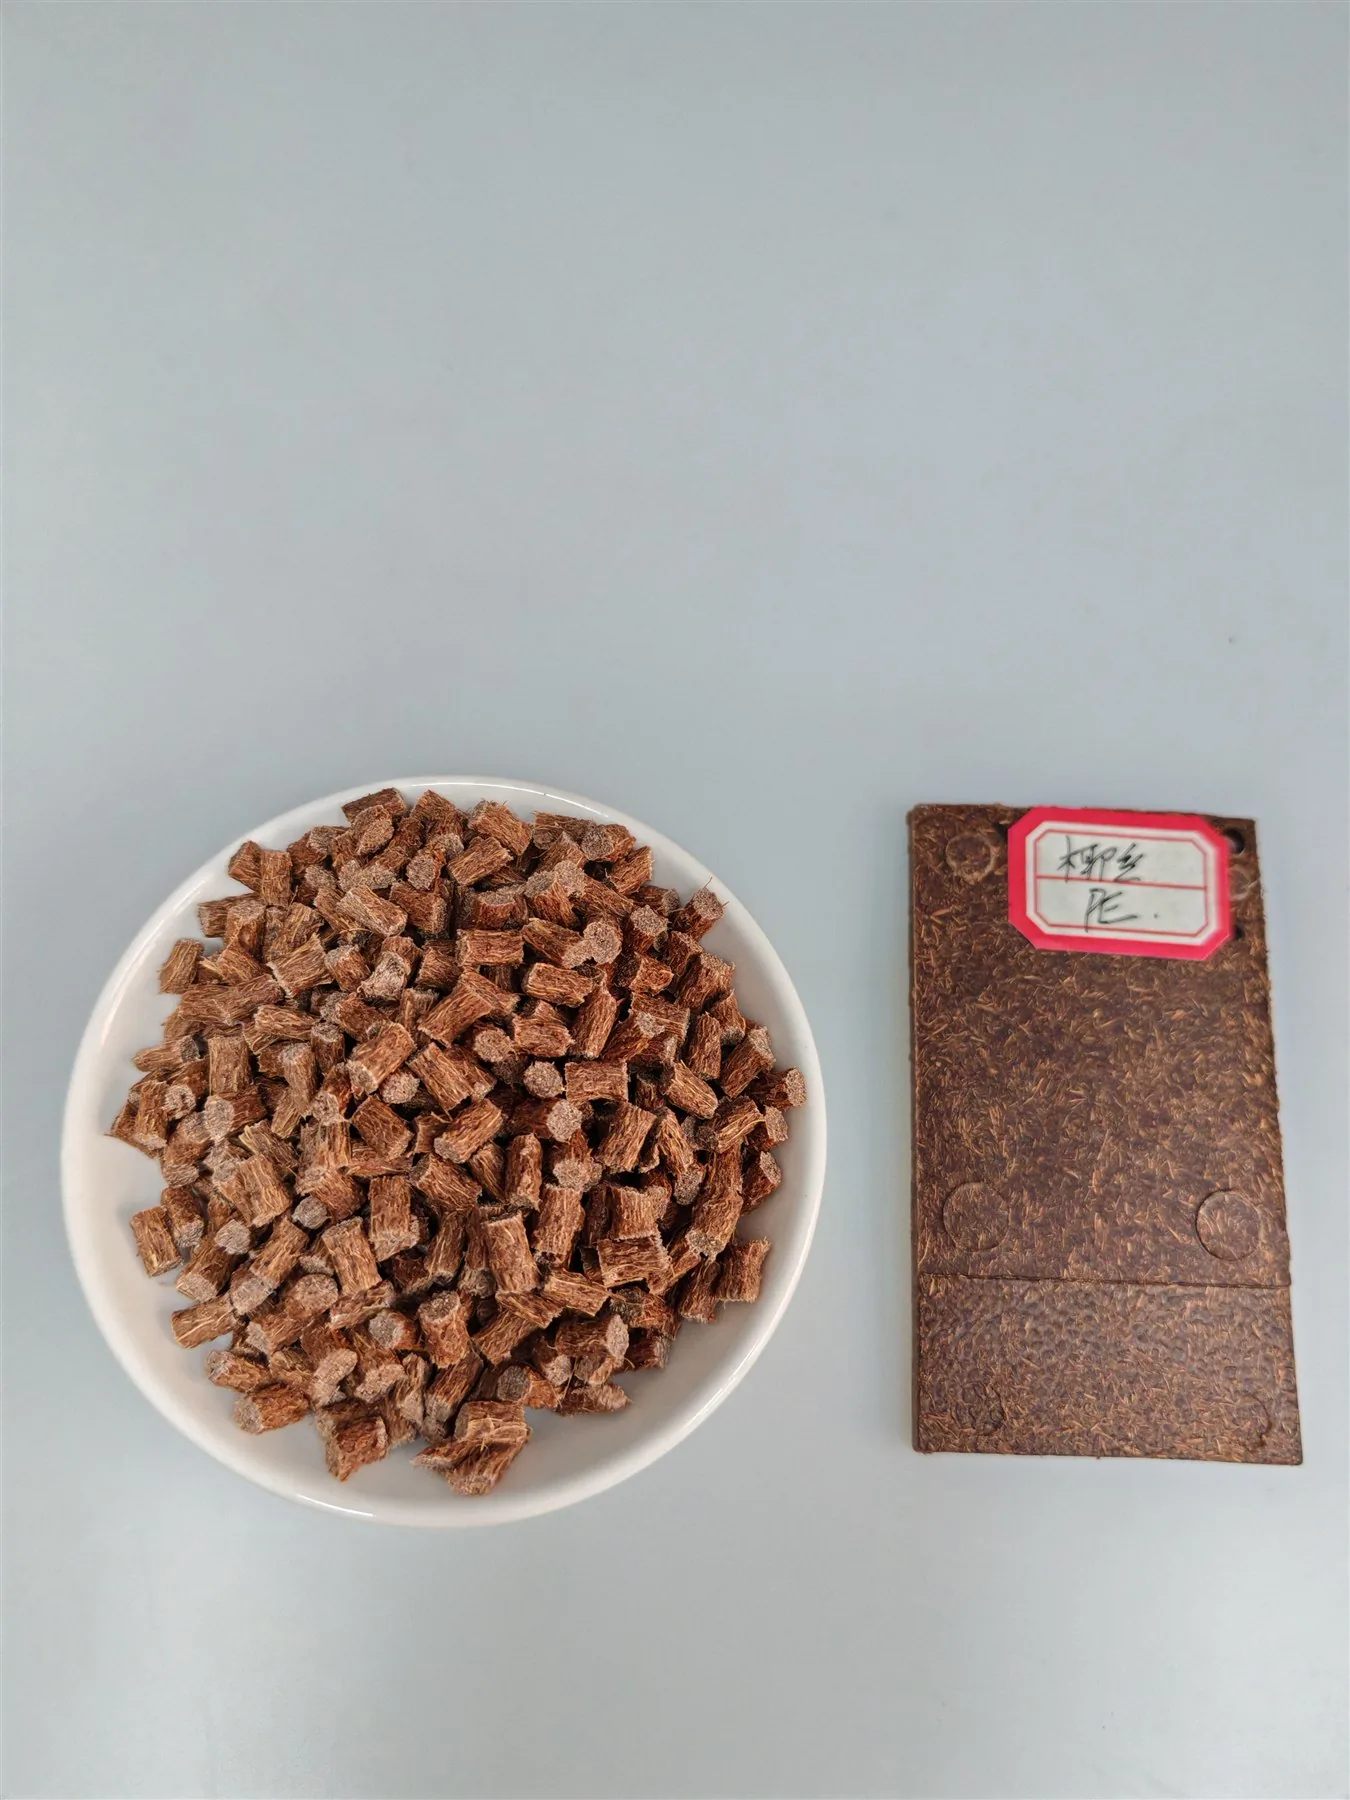
例如,万佑宠WOOYOPET的椰丝纤维PE母粒WYC-PE YS60E以PE为载体,植物纤维含量为60%,需要与相容的纯PE混合使用,建议从至少1:1的稀释比例开始评估。
是否可以用于注塑、挤出和吹塑?
植物纤维复合塑料可以根据配方设计适配注塑、挤出和部分吹塑工艺。
其中,注塑是较为常见的加工方式,适用于收纳用品、花盆、宠物配件以及其他塑料结构件。
挤出工艺则需要关注材料的熔体流动、纤维分散和表面质量;吹塑工艺还需要特别考虑熔体强度、型坯稳定性以及最终制品的壁厚分布。
并不是所有植物纤维复合材料都能直接在这三种工艺之间通用。实际适配性取决于植物纤维种类、纤维浓度、基体树脂及加工设备。
对于尚未确定配方或加工参数的项目,可以联系万佑宠WOOYOPET工程师,根据目标制品、模具和设备条件选择材料,并获取初步工艺建议。
五、结论
植物纤维复合塑料的使用并不复杂,关键在于正确选择材料形式,并根据植物纤维的特点调整配比和加工工艺。
对于希望简化生产流程的制造商,可优先选择已经完成配方调整、能够直接加工的植物纤维复合颗粒。
对于希望自由控制植物纤维浓度和表面纹理的制造商,高浓度植物纤维母粒则具有更大的调整空间。以PP母粒为例,可以从1:1、1:2和1:3等比例进行试样,比较外观、流动性和最终制品性能。
无论选择哪种方式,都需要注意控制加工温度、减少高温停留、适当干燥材料,并在生产后及时清理模具。
万佑宠WOOYOPET提供不同植物纤维与塑料基体的复合材料,并可根据具体产品需求,协助评估纤维浓度、材料配方和加工方式。
本文提供的配比及工艺参数均为参考起点,最终生产条件应根据具体材料牌号、设备和实际产品验证结果确定。